 86-0513-68903288
 13906298796@139.com
Una formatrice di cartoni perde il vuoto nel bel mezzo di un ciclo e la linea si inceppa. Il team di manutenzione tira la pompa del vuoto e trova palette usurate, una pellicola di nebbia d'olio sul pavimento e un ciclo di lavoro che richiede effettivamente l'aspirazione per circa 1,5 secondi su 6. Questo modello, aspirazione intermittente con un tempo di attesa breve e un livello di vuoto moderato, è esattamente il luogo a cui appartiene il principio Venturi.
Ecco la risposta breve. Per un'aspirazione intermittente e decentralizzata che non deve mai scendere a una profondità superiore a circa -60 kPa, un generatore di vuoto Venturi è normalmente la scelta più semplice, più pulita e di lunga durata. Per il vuoto mantenuto continuamente per minuti, per livelli inferiori a -80 kPa o per un collettore centrale che alimenta molte stazioni, una fonte di vuoto meccanica come una pompa rotativa a palette o un'unità di vuoto Roots costerà solitamente meno da possedere in dieci anni. Il resto di questo articolo mostra da dove provengono queste linee di demarcazione e come testarle con numeri reali prima di ordinare.
Il principio Venturi in semplici termini ingegneristici
Forzando un fluido attraverso un canale che si restringe, la stessa massa deve attraversare una sezione trasversale più piccola ogni secondo. La velocità aumenta, la pressione statica diminuisce. Questo è il rapporto di Bernoulli nella sua forma operativa, e all'interno di un generatore di vuoto è l'intero prodotto: la zona di bassa pressione in corrispondenza della gola è ciò che trascina l'aria attraverso la porta laterale.
pressione più bassa, velocità più altaL'aria compressa entra nell'ugello a, diciamo, 0,5 MPa, circa 5 bar. L'ugello converte quella pressione in velocità e il flusso si strozza nella gola, motivo per cui l'aspirazione smette di migliorare una volta che la pressione di alimentazione supera un certo punto. Due dimensioni determinano le prestazioni ottenute: il diametro dell'ugello, che imposta il consumo d'aria e il flusso di aspirazione disponibile, e il profilo del diffusore, che imposta il vuoto massimo che l'unità può sostenere.
Dati tipici per un eiettore ben realizzato con aria a 5 bar: un'unità monostadio raggiunge circa da -40 a -60 kPa, mentre un'unità multistadio con due o tre ugelli in serie raggiunge circa da -80 a -90 kPa. Al di sotto di -90 kPa il principio Venturi smette di essere pratico, perché rimane troppo poca differenza di pressione per generare un flusso di aspirazione utile.
Vuoto Venturi e vuoto meccanico: un confronto diretto
La maggior parte degli errori di selezione derivano dal confrontare il prezzo di acquisto di un eiettore con il prezzo di acquisto di una pompa e fermarsi lì. Il confronto utile confronta il ciclo di lavoro con il costo totale e la tabella seguente è la versione che utilizziamo quando un cliente chiede se un generatore Venturi è sufficiente.
| Fattore di selezione | Espulsore Venturi | Pompa rotativa a palette | Aspiratore per radici |
|---|---|---|---|
| Vuoto definitivo | Da -40 a -90 kPa, a seconda degli stadi | Da -80 a -95 kPa | Solo limitato; molto più profondo come booster |
| Tempo di risposta dal segnale | Meno di 0,1 s | da 2 a 5 secondi | Da 10 a 30 secondi |
| Parti nel percorso del gas | Nessuno | Palette, guarnizioni, olio | Rotori, ingranaggi di distribuzione, guarnizioni |
| Miglior ciclo di lavoro | Intermittente, sotto il 50% circa | Continuo | Continuo, high throughput |
| Tolleranza mediatica | Gas umido o polveroso con corpo in materiale idoneo | Necessita di aria secca e filtrata | Necessita di filtrazione in ingresso, tollera il vapore |
| Rumore a un metro | da 70 a 90 dB(A) | da 60 a 75 dB(A) | da 75 a 95 dB(A) |
| Fonte di energia | Aria compressa | Motore elettrico | Motore elettrico |
Leggi la tabella in una direzione: l'eiettore vince in termini di tempo di risposta, parti in movimento e tolleranza al gas sporco o umido, mentre le macchine meccaniche vincono in servizio continuo e costo energetico per unità di vuoto.
Dove i generatori di vuoto Venturi guadagnano il loro posto
- Manipolazione intermittente. Teste pick-and-place, formatrici di cartoni, aprisacchetti e applicatori di etichette che necessitano di vuoto per una frazione di ogni ciclo.
- Installazione decentralizzata. Il generatore si monta sulla ventosa, quindi non vi è alcuna lunga linea del vuoto che possa perdere e nessuna caduta di pressione da compensare.
- Gas umido, polveroso o corrosivo. Con un materiale del corpo adatto non ci sono palette o cuscinetti soggetti ad usura nel percorso del gas.
- Aree pericolose. L'aria compressa fa il lavoro, quindi nel punto di aspirazione non si trovano motori elettrici o quadri elettrici.
- Cicli veloci e ripetuti. La risposta è misurata in millisecondi, il che si adatta alle linee di indicizzazione ad alta velocità.
Il profilo di manutenzione segue dallo stesso elenco: un filtro, un silenziatore e occasionalmente un ugello sono gli unici elementi soggetti ad usura e la sostituzione dell'ugello richiede pochi minuti.
Dove il principio Venturi fallisce e quanto costa
L'aria compressa è l'utilità più costosa nella maggior parte degli impianti. La produzione di un metro cubo di aria compressa a 7 bar consuma in genere circa 0,1 kWh di elettricità prima delle perdite di distribuzione e un eiettore converte solo una modesta quota di tale energia pneumatica in utile lavoro di vuoto. Un generatore che eroga 300 Nl/min di flusso di aspirazione può aspirare da 200 a 400 Nl/min di aria compressa per ogni secondo in cui viene alimentato.
Il servizio continuo è la seconda trappola. Un eiettore in funzione per il 100% del tempo ripaga il costo dell'aria compressa ogni secondo, mentre una pompa meccanica di pari capacità di aspirazione funziona con un motore molto più economico per ora di funzionamento. Al di sopra del 50% circa di dazio, il confronto energetico di solito si inverte entro un anno o due.
Il vuoto estremo è il terzo limite e il rumore è il quarto. Gli eiettori normalmente si attestano tra 70 e 90 dB(A) a un metro e necessitano di un silenziatore di dimensioni adeguate anziché di un tappo con un foro, poiché i silenziatori che aggiungono contropressione rubano silenziosamente il flusso di aspirazione.
Controlli delle taglie e dell'accettazione prima dell'ordine
- Fissare il vuoto target alla tazza, non al generatore. Meno 50 kPa all'attacco possono diventare -30 kPa al pezzo a causa di perdite e perdite nei tubi.
- Indicare il volume da evacuare e il tempo concesso. Lo spostamento da 0,5 L a -60 kPa in 200 ms è un prodotto diverso dallo spostamento da 20 L a -40 kPa in 5 secondi.
- Quotare la pressione di alimentazione nel caso peggiore. I dati di aspirazione del catalogo vengono solitamente presi a 6 bar e una testata che si abbassa a 4,5 bar durante il cambio di turno fornisce notevolmente meno.
- Budget per le perdite. Un pezzo poroso o irregolare può perdere più aria di quella che l'eiettore è mai stato dimensionato per gestire.
- Mantenere i tubi dell'aria corti e larghi. Un tubo da 10 mm con una lunghezza di 10 m può costare una pressione di alimentazione maggiore di quella recuperata dall'ugello.
L’accettazione dovrebbe essere misurata, non data per scontata. Far funzionare la macchina alla pressione di alimentazione normale più bassa, misurare il vuoto con un manometro calibrato sulla tazza e cronometrare il ciclo con un contatore PLC. Misurare il rumore anche a un metro, poiché l'affermazione "silenzioso" di un fornitore significa poco senza un numero ad essa allegato.
Se la decisione finale si sposta su una fonte di vuoto meccanica, il controllo del rumore di solito diventa una voce separata, perché una macchina a lobi rotanti in un locale tecnico aperto non è un vicino tranquillo. La scelta dell'armadio è molto più semplice quando viene pianificata insieme alla macchina piuttosto che dopo il primo reclamo del turno di notte.
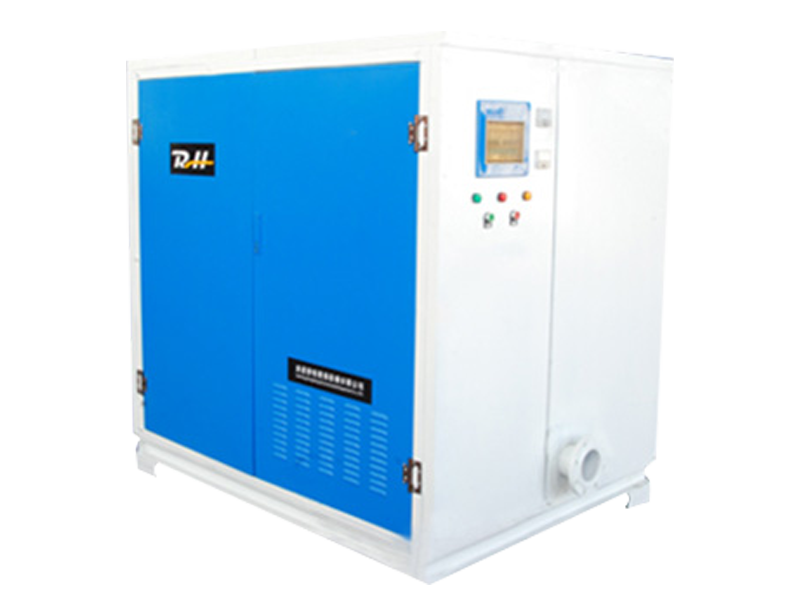 Involucro insonorizzante per soffiatore di radici Oggi esistono molte leggi che cercano di regolamentare il rumore prodotto dalle linee di prodotti industriali. Inoltre, molti lavoratori hanno intentato cause legali sostenendo danni all'udito dovuti ... Visualizza il prodotto →
Quando il ciclo di lavoro richiede una fonte di vuoto meccanica
Alcuni compiti semplicemente non sono adatti all'aria compressa. Una testata centrale che alimenta venti stazioni, un processo che mantiene il vuoto per minuti, una linea di trasporto a vuoto o una macchina continua che necessita di un vuoto stabile durante un intero turno necessitano tutti di una macchina rotante che produca vuoto per tutto il tempo in cui il motore gira.
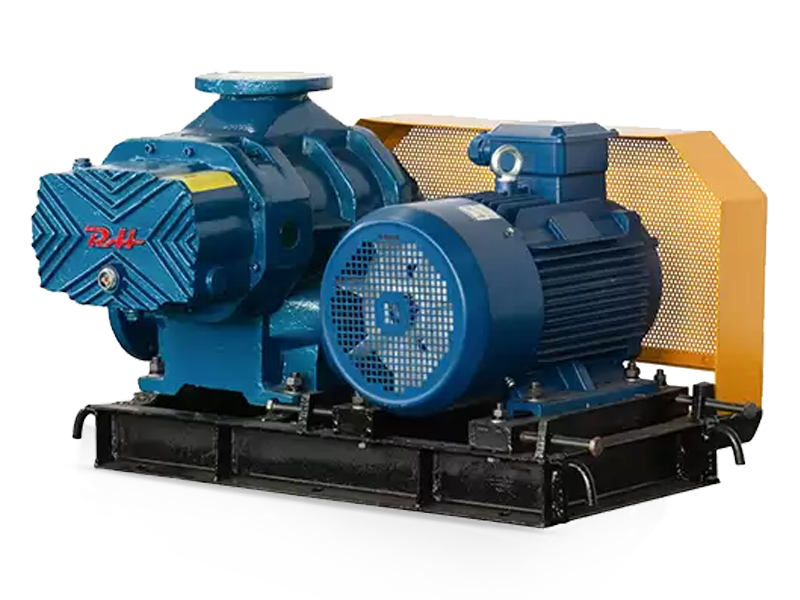
Le unità di aspirazione Roots sono la scelta abituale sul lato secco di quella gamma. Due lobi controrotanti, sincronizzati da ingranaggi di temporizzazione, muovono il gas senza toccarsi e senza olio nel percorso del gas, il che si adatta all'aria di processo carica di vapore purché l'ingresso sia filtrato. Lo stesso design è lo stadio booster standard quando un processo necessita di un vuoto più profondo di quello che una singola macchina può raggiungere da sola.
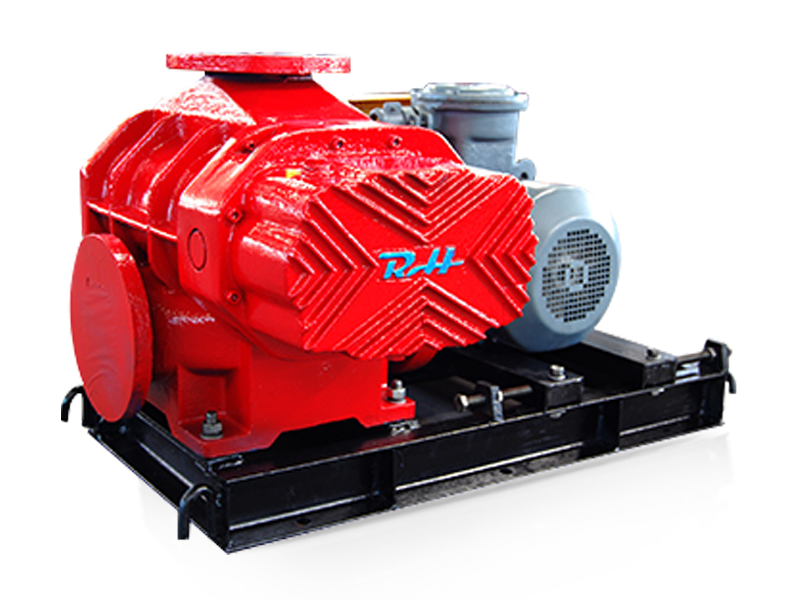
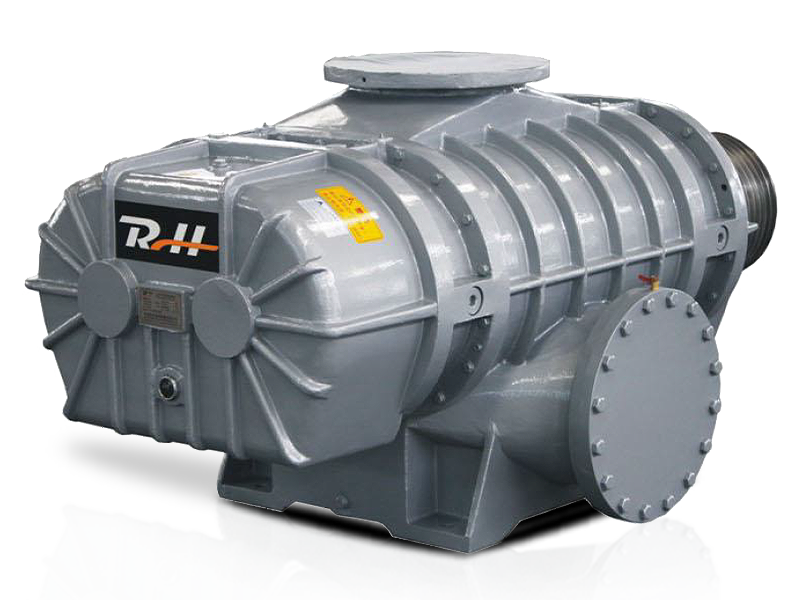 Pompa per vuoto Roots Portata: 0,6 ~ 713,8 m³/min Visualizza il prodotto →
Come si confronta una pompa per vuoto Roots con una pompa rotativa a palette con carichi di produzione reali è una domanda a cui rispondiamo spesso; la versione breve è che l'unità a palette raggiunge da sola un vuoto più profondo, mentre l'unità Roots gestisce una produttività più elevata e una maggiore umidità senza un programma di cambio dell'olio.
Approcci in due fasi su entrambi i lati del recinto
La messa in scena non è esclusiva delle macchine meccaniche. Un eiettore a due stadi posiziona un secondo ugello a valle del primo e utilizza la pressione intermedia per aggiungere più slancio al flusso, così un'unità compatta raggiunge -80 kPa mentre un singolo stadio si ferma a circa -55 kPa. Il compromesso è circa il doppio del consumo di aria compressa per lo stesso flusso di aspirazione, quindi conviene solo quando è effettivamente necessario un livello più profondo.
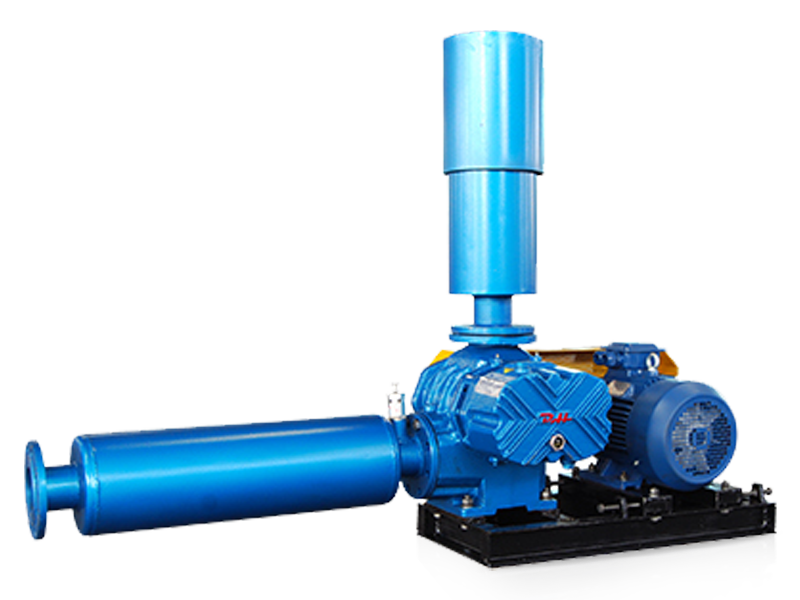
La messa in scena meccanica funziona secondo lo stesso principio. Due stadi a lobi rotanti in serie raggiungono un rapporto di pressione più elevato rispetto a una coppia di rotori, motivo per cui le unità a due stadi compaiono ovunque un singolo stadio venga spinto ai suoi limiti termici: maggiore pressione differenziale per lo stesso ingombro e una migliore figura di potenza specifica nel punto di lavoro.
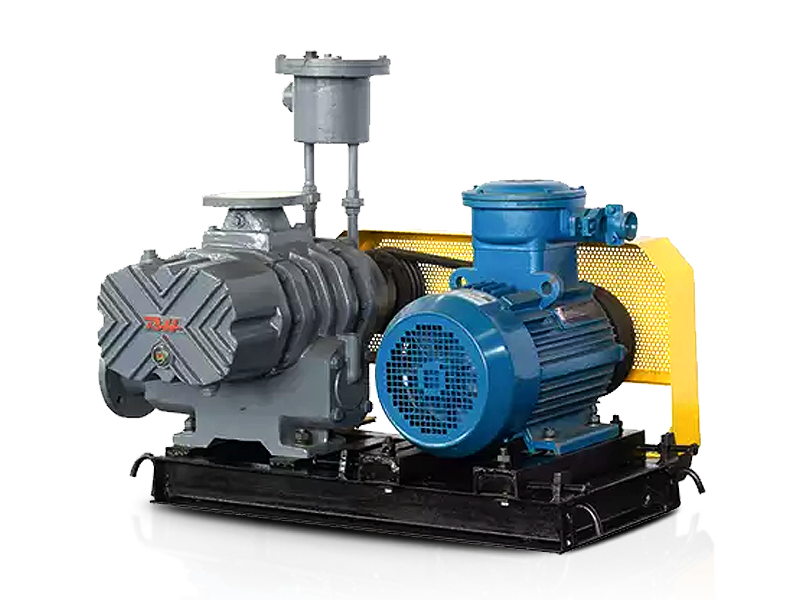
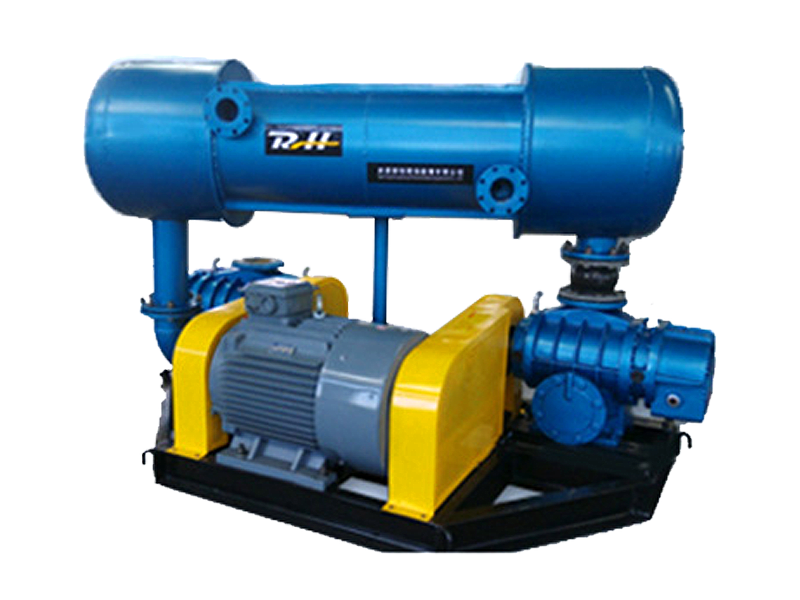 Soffiatore per radici in serie a due stadi Portata: 0,6 ~ 120 m³/min Visualizza il prodotto →
Decidi con tre numeri e un calcolo: il livello di vuoto effettivamente necessario sul pezzo, il volume che devi evacuare e la frazione del ciclo in cui viene mantenuto il vuoto. Punti intermittenti e superficiali verso il principio Venturi; punti continui e profondi verso una macchina rotante; e la metà dell’intervallo è il punto in cui il confronto del ciclo di lavoro tra il costo dell’aria compressa e il costo dell’elettricità risolve la questione.
Qualunque sia il lato su cui cade la vostra applicazione, l'hardware deve comunque corrispondere al supporto, all'ambiente e allo schema di controllo piuttosto che al solo flusso del catalogo. Quando la risposta è una macchina a lobi rotanti a secco, è utile confrontare la scelta con l'esperienza di servizio nello stesso compito prima di effettuare l'ordine. Il nostro background produttivo copre le macchine a due lobi per il trattamento dell'acqua, il trasporto pneumatico e il vuoto, insieme ai silenziatori, agli armadi di controllo e ai kit di raffreddamento che trasformano una macchina in un'installazione funzionante.